客户给的 ±0.5mm 不是一句承诺,它由刀模精度、灰板公差、裱糊涨缩三段误差叠加而成。
三段误差,各占多少
刀模制作误差约 ±0.1mm;灰板来料厚度公差 ±0.15mm;裱糊后纸张涨缩与包边挤压会带来 ±0.2mm 的尺寸变化。三段叠加,理论最坏情况接近 ±0.45mm,这就是我们把成盒公差定在 ±0.5mm 的原因——不是拍脑袋,是算出来的。
如果客户要求 ±0.3mm(首饰盒常见),就必须在这三段里各压一档:刀模用激光开模、灰板挑同批同厚、裱糊后静置 24 小时再测。
测量方法也要统一
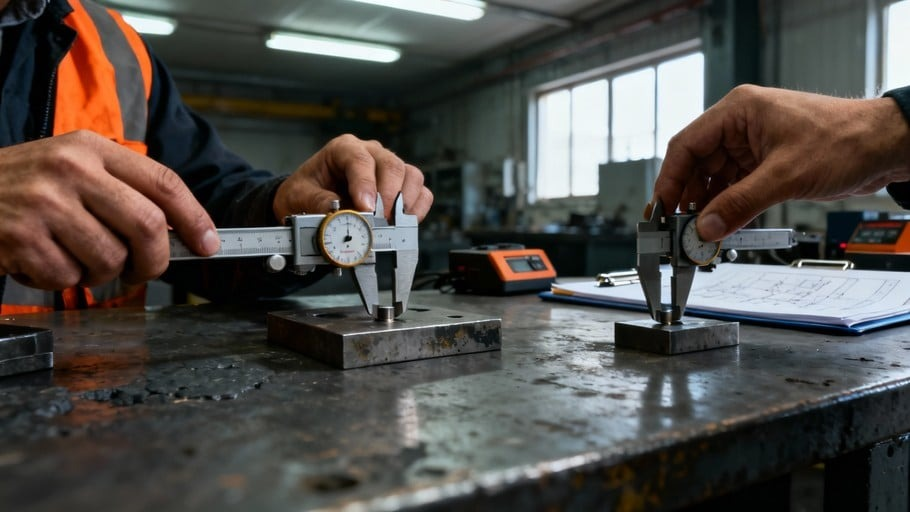
同一个盒子,用卡尺量外径和用投影仪量轮廓,结果能差 0.1mm。我们对内统一用数显卡尺,测三个位置取平均值:长边中点、宽边中点、四角对角线。记录写进批次卡,客户验厂时可查。
超差了怎么处理
超差 0.3mm 以内的,返修包边重新压合;超过 0.3mm 的直接判废,不混批出货。混批是行业里最常见的偷懒做法,也是客诉的主要来源。
本次记录的数据要点
- 刀模 ±0.1mm、灰板 ±0.15mm、裱糊 ±0.2mm,合计约 ±0.45mm
- 要求 ±0.3mm 时三段各压一档,并静置 24 小时再测
- 统一用数显卡尺,测长边、宽边与对角线取均值
- 超差 0.3mm 以上直接判废,不混批
以上数据来自 2026-06 的车间记录,随批次与材料可能有小幅波动。若需针对具体盒型核算,可把尺寸与工艺发给工艺组,我们按实物条件重新测算。